Artykuł sponsorowany
Jak przygotować stalowe i żeliwne elementy po usunięciu rdzy do dalszej obróbki
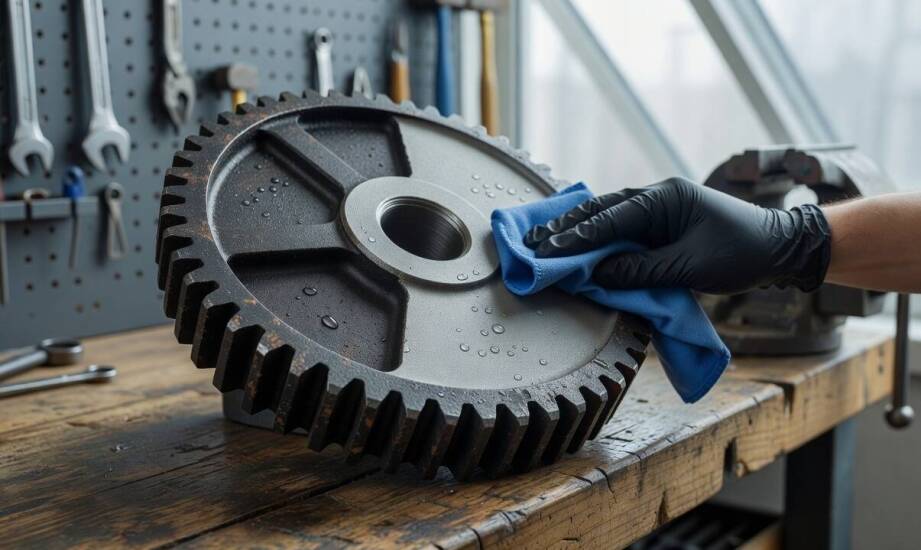
W warsztacie metalurgicznym nałożenie preparatu na zardzewiałą belkę stalową często daje złudne poczucie szybkiego sukcesu. Oczyszczona z grubsza powierzchnia wydaje się gotowa do dalszej obróbki, jednak przy bliższym oglądzie widać jeszcze cienką warstwę wilgoci oraz mikroskopijnego osadu. Ten etap wymaga szczególnej ostrożności, ponieważ dokładne skontrolowanie i usunięcie resztek chemii decyduje o przyczepności kolejnych warstw gruntu lub farby. Błędy popełnione na samym początku przygotowania detalu skutkują łuszczeniem się powłok lakierniczych już po kilku miesiącach eksploatacji.
Przeczytaj również: Jak wybrać kwiaty do bukietu ślubnego?
Różnice w strukturze metali i przygotowanie do aplikacji
Stal węglowa i żeliwo znacząco różnią się zawartością węgla, co bezpośrednio wpływa na zachowanie kwasów trawiących. Żeliwo, zawierające powyżej 2% węgla, charakteryzuje się porowatą, matową strukturą z licznymi wtrąceniami w postaci płatków grafitu. Taka specyficzna budowa sprawia, że chemia wnika głębiej w mikrostruktury, co wymusza dłuższy czas kontaktu z rdzą i późniejsze obfite płukanie. Gładka powierzchnia stali węglowej reaguje odwrotnie. Kwas działa na niej szybciej i bardziej powierzchniowo. Przedłużanie czasu trawienia takiego materiału prowadzi do niepożądanego uszkadzania zdrowego metalu i powstawania mikropęknięć.
Przeczytaj również: Cechy charakterystyczne i zastosowanie stali 1.4006
Rozpoznanie typu korozji to obowiązkowy krok przed nałożeniem jakiejkolwiek chemii warsztatowej. Korozja równomierna pokrywa całą płaszczyznę w przewidywalny sposób, tworząc zwartą powłokę tlenkową. Z kolei korozja wżerowa formuje głębokie, punktowe kratery, z których trudno wypłukać zanieczyszczenia. Przed użyciem środków reagujących z tlenkami żelaza należy usunąć resztki starej farby oraz smary. Tłuste plamy z olejów maszynowych tworzą barierę blokującą penetrację kwasów. Zanieczyszczenia te trzeba zlikwidować mechanicznie lub silnym odtłuszczaczem przemysłowym, aby zapobiec uwięzieniu aktywnych ognisk rdzy pod nową powłoką lakierniczą.
Przeczytaj również: Zasady odpowiedzialności karnej: kluczowe zagadnienia w sprawach karnych Grójec
Technika usuwania nalotów zależy od gabarytów elementu oraz grubości warstwy tlenkowej. Lekki rdzawy osad można zlikwidować poprzez pędzlowanie i przecieranie szorstką gąbką. Poważne wżery w odlewach żeliwnych wymagają natomiast wielogodzinnego zanurzenia w wannie kwasowej, połączonego niekiedy ze wstępnym piaskowaniem. W laboratoriach badawczych firmy Kamix formulacje chemiczne opracowuje się z myślą o konkretnych stopniach degradacji metalu. Prawidłowo dobrany odrdzewiacz do stali i żeliwa radzi sobie z drobnymi ogniskami korozji w warunkach domowych, a jednocześnie spełnia normy oczyszczania instalacji przemysłowych. Kluczem pozostaje ścisłe przestrzeganie zaleceń dotyczących czasu ekspozycji.
Etapy oczyszczania po zakończeniu reakcji chemicznej
Osiągnięcie pożądanego efektu wizualnego nie kończy procesu przygotowania detalu pod malowanie. Pełen cykl technologiczny obejmuje rygorystyczne spłukanie wodą, natychmiastowe osuszenie oraz ewentualną neutralizację chemiczną. Obfite spłukanie wodą pod ciśnieniem wypłukuje resztki kwasów z porów metalu, hamując agresywne działanie preparatu. Pozostawienie śladowych ilości aktywatora na powierzchni powoduje uwalnianie gazów, które pęcherzkują i niszczą nałożoną później farbę.
Sama woda pozostawiona na surowym, odtłuszczonym metalu stanowi poważne zagrożenie. Dokładne osuszenie sprężonym powietrzem eliminuje zjawisko korozji nalotowej, znanej w branży metalurgicznej jako flash rust. Proces ten, zachodzący przy wysokiej wilgotności powietrza, potrafi pokryć czystą stal rdzawym pyłem w kilkanaście minut. Przy stosowaniu mocnych kwasów trawiących specjaliści rekomendują dodatkowe przemycie elementu słabym roztworem zasadowym. Taka chemiczna neutralizacja stabilizuje mikroskopijną strukturę detalu, tworząc bezpieczne środowisko wiązania dla podkładów epoksydowych lub poliuretanowych.
Ocenę gotowości powierzchni do malowania przeprowadza się za pomocą fizycznych testów. Prawidłowo wyprowadzona stal pozostaje sucha, jasnoszara i pozbawiona pyłu. Przetarcie elementu suchą szmatką z mikrofibry nie powinno skutkować pojawieniem się brunatnych smug. W zakładach produkcyjnych stosuje się również test zwilżalności. Czysta woda rozprowadzona na odtłuszczonej płaszczyźnie tworzy cienki, zwarty film wodny, nie rozrywając się na pojedyncze krople.
Ostateczna trwałość obróbki zależy od utrzymania reżimu technologicznego aż do nałożenia ostatniej warstwy. Zgodność użytych środków z rodzajem stopu, precyzyjne usunięcie tlenków ze wżerów oraz szybkie odcięcie dostępu powietrza decydują o zabezpieczeniu elementu na lata. Konstrukcje pracujące w warunkach dużej wilgotności wymagają użycia farb gruntujących bezpośrednio po osuszeniu, podczas gdy mniejsze detale do wnętrz można tymczasowo pokryć samym woskiem konserwującym. Kompleksowe podejście do struktury stopu i profilu zanieczyszczeń pozwala zatrzymać proces degradacji materiału.
Kategorie artykułów
Polecane artykuły

Jak wybrać odpowiednią długość peruki naturalnej do swojego stylu?

Znaczenie recyklingu kabli w izolacji dla zrównoważonego rozwoju
Rola logopedy w rehabilitacji mowy po operacjach aparatu mowy
